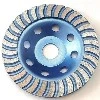
ガラスのエッジを洗浄するための適切な研削工具を選択することは、作業がいかに迅速かつ安価に完了するか、また完成品の品質に直接影響します。建築・自動車・美術ガラス業界では、ダイヤモンド砥石ガラスのエッジを正確に洗浄するための通常の方法です。工業用グレードのダイヤモンド ビットを設計された接着材料(樹脂、金属、またはビトリファイド)と混合すると、これらの特殊ホイールは、通常の研磨材よりも優れた靭性、均一な性能、より長い耐用年数を実現します。今日の厳しいガラス製造市場で競合他社に先んじるには、生産速度の向上やハイエンド プロジェクトの仕上げ品質の向上に努める場合でも、これらのツールの技術仕様とベスト プラクティスを知る必要があります。-
ガラスエッジ研磨用ダイヤモンド砥石について
構成とコア構造
工業用ダイヤモンド研削砥石は、結合材料に慎重に圧着された合成ダイヤモンド結晶で構成されています。これらの材料によって、ホイールの切れ味が決まります。ダイヤモンド層を塗布する前に、スチール マトリックス ベースを慎重に機械加工(旋削、切断、研削)して、平らで同心の形状であることを確認します。一部の合成ダイヤモンドは、同じサイズの粒子を得るためにふるいにかけられ、その後洗浄、脱脂、乾燥されて、研磨の程度に影響を与える可能性のある欠陥が取り除かれます。熱硬化性接着剤、青銅合金、セラミック化合物などの結合剤は慎重に計量され、特別に設計された配合を使用してダイヤモンドと混合され、ダイヤモンドが研磨層全体に均一に広がるようにします。
パフォーマンスの裏にある製造の卓越性
製造プロセスでは、油圧をかけて冷間プレスを行うことで、焼結中に形状が変化しない安定した形状の厚いグリーンボディが得られます。樹脂で接合したホイールは180~220度、金属焼結ホイールは750~850度、粘土製ホイールは1250~1400度で加工が必要です。このコアの焼結段階では、ダイヤモンド粒子が結合マトリックス内にしっかりと固定されます。これにより、パフォーマンスがどれだけ持続するかを決定する高強度の構造が作成されます。-
型を外して粗仕上げをした後、精密研削によって寸法が正しいことを確認し、動的バランシングによって高速動作中に発生する可能性のある振動を防ぎます。{0}}防湿梱包して保管する前に、徹底的な検査手順により、商品の外観、サイズ、硬度、バランス、回転強度がチェックされます。-
ダイヤモンドが従来の研磨剤よりも優れているのはなぜですか?
ガラスエッジに関しては、酸化アルミニウム、炭化ケイ素、または cBN ホイールよりもダイヤモンド研削の方が明らかに優れています。ダイヤモンドはほとんどの研磨剤よりもはるかに硬いため、材料を素早く除去し、厳しい産業環境での生産性を向上させることができます。摩耗に対する耐性が非常に高く、摩耗が遅いため、通常のものよりもはるかに長持ちします。ダイヤモンド砥石-多くの場合、50 ~ 100 倍長くなります。この耐久性により、ホイールの頻繁な交換に伴うダウンタイムが直接削減され、初期投資は高くなりますが、総消耗品コストが削減されます。
安定した研削性能と最小限の歪みにより、寸法精度と高品質の表面仕上げがホイールの耐用年数を通じて維持されます。{0}優れた自己研磨性とスムーズな切りくず除去により、熱の発生が抑えられ、材料の焦げを防ぎ、ガラスを弱める熱による損傷を防ぎます。-
ガラスエッジ研磨に適したダイヤモンド砥石の選び方は?
研磨の目的を定義する
何を購入するかを選択するには、出力のニーズと品質目標が明確に示されていることを確認することから始まります。適切な砥石の選択はガラスの種類によって異なります。たとえば、標準的なフロート ガラスは、強化ガラスや化学的に強化されたガラスとは異なる反応をします。必要なグリット サイズと接着硬度は、市販グレードの平らな光沢、鉛筆のエッジ、湾曲したプロファイル、縫い合わせ仕上げなど、求められるエッジの品質によって異なります。-予想される生産率によってダイヤモンド研削砥石の寿命が決まり、予算制限は砥石の初期コストと耐用年数および効率向上のバランスをとる ROI の見積もりに役立ちます。
重要な仕様パラメータ
砥粒サイズと表面仕上げ: 粗い砥粒 (80 ~ 180 メッシュ) は、粗研削ステップ中に材料を素早く除去しますが、後で研磨する必要がある傷が残ります。中粒度 (220 ~ 400 メッシュ) は、研磨材の除去とより良い表面品質を兼ね備えているため、中間処理ステップに適しています。細かいサイズ (600 ~ 1200 メッシュ) で滑らかで光沢のあるラインを作成し、建築や自動車の品質基準を満たします。砥粒の発達がエンドエッジの鋭さにどのような影響を与えるかを知ることで、多段階の研削プロセスをより効率的に行うことができます。
結合タイプの選択: 樹脂結合は柔軟で優しいため、複雑なエッジ形状やオペレータのニーズに応じた用途に最適です。{0}}金属リンクは丈夫で長持ちするため、均一なハンドリング設定の自動生産ラインに最適です。ビトリファイドリンクはダイヤモンド砥石車の形状を正確に保ちます。これは、公差が厳しい用途や CNC 切削において非常に重要です。
ホイールの寸法と形状: ホイールの直径、幅、車軸穴のサイズは、研削盤の能力と一致する必要があります。 -フラット、カップ、または独特の形状-の各タイプのホイール プロファイルは、特定のエッジ配置で機能します。ホイールの直径が大きくなると、同じ RPM での直線表面の速度が速くなり、材料の除去速度と生成される熱の量が変わります。
サプライヤー評価チェックリスト
信頼できる産業パートナーを探す際に考慮すべきことは単価だけではありません。カスタマイズ オプションは、プロバイダーが特定のアプリケーションのニーズに合わせてホイールの仕様 (ダイヤモンドの含有量、結合配合、サイズなど) を変更できるかどうかを示します。在庫管理とキャッシュフローは最低注文金額によって影響を受けます。これは、新しい商品を試したり、ニッチな市場にサービスを提供したりする中小企業に特に当てはまります。-
リードタイムは、生産スケジュールをどれだけ柔軟にできるか、またどれだけの追加在庫が必要かに影響します。 ISO 9001品質管理、CE準拠、製品固有の試験文書などの輸出証明書により、製品がすべての海外市場のすべての規則を満たしていることが確認されます。アプリケーションの構築や修正に関するサポートなどのテクニカル サポートにアクセスできると、実際の製品に加えて多くの価値が追加されます。
-バイステップ ガイド: -ガラスのエッジの研磨にダイヤモンド砥石を使用する方法
機器の準備と安全プロトコル
機械を正しくセットアップすることが、ガラスエッジを適切に洗浄するための第一歩です。ベアリングの異音や余分な遊びを聞いて、研削装置のスピンドルの状態を確認します。これは、メンテナンスが必要である可能性があります。スピンドル フランジの固定領域を清掃して、接着剤の残り、ガラス粒子、または冷却剤の堆積物を取り除きます。ダイヤモンド砥石アンバランスな。メーカーが提供する圧力設定を使用してダイヤモンド砥石を取り付け、フランジがアーバーの穴に全周接触していることを確認します。ワークを追加する前に、無負荷で短時間試運転を行い、振動や異音の有無を確認してください。
安全対策により、人と物の両方が安全に保たれます。原則として、サイドスクリーン付きの安全メガネ、ノンストップ作業時の聴覚保護具、乾式粉砕により空気中に粒子が発生する場合の呼吸保護具など、常に適切な安全具を着用する必要があります。機械の稼働中は、機械のガードが正しい位置にあることを確認してください。生産を開始する前に安全停止が機能することを確認してください。作業場を清潔に保ち、人がつまずいたり、物の移動の邪魔になる可能性のあるものを置かないようにしてください。
研削パラメータの最適化
規則的で高品質のガラスエッジを得るには、すべてが関連する多数の変数を厳密に制御する必要があります。-ガラスの種類、ダイヤモンド砥石、および希望する仕上げに応じて、研削速度は通常 1500 ~ 3500 表面フィート/分の間になります。速度が速すぎると熱が発生し、強化ガラスの端にストレスがかかり、微小亀裂が発生する可能性があります。速度が十分でないと切断の効果が低下し、ホイールに負荷がかかり、ガラスのビットがダイヤモンド間の隙間を埋める可能性があります。
生産性と表面品質は、ガラスがダイヤモンド砥石車を通過する速さである送り速度によってバランスがとれます。積極的な送り速度により生産量は増加しますが、びびり線やエッジの欠けが残る可能性があります。送り速度を控えめにすると仕上げの品質は向上しますが、プロセスの効率は低下します。メーカーの意見に基づいて開始し、機器がどのように動作するか、材料がどのように反応するかに基づいて変更を加える体系的なテストが、多くの場合、最適な設定を見つけるための最良の方法です。
研削力は、ダイヤモンド砥石の摩耗速度と不均一な摩耗の両方に影響します。ホイールが最初にガラスに触れたとき、少し圧力をかければエッジが壊れるのを防ぎます。研削ゾーン全体に適度な均一な圧力を加えることで、安定した切断動作が維持されます。圧力が大きすぎると、ホイールの摩耗が早まり、不必要な熱が発生し、対象物に損傷を与える可能性があります。
クーラント管理とホイールドレッシング
ガラスエッジ研削プロセスでは、多くの理由からクーラントの継続的な供給が重要です。十分な流量があると、ガラス片が粉砕ゾーンから除去されます。これにより、ダイヤモンド砥石に過度の負荷がかからず、高い切削効率が維持されます。摩擦-で発生した熱が冷却されるため、ガラスが熱応力から保護され、安全な操作が維持されます。樹脂-接着ホイールに関しては、熱が多すぎると接着マトリックスが破壊されるため、適切に冷却を行うことが特に重要です。通常、水に溶ける濃度 5 ~ 10% の冷却剤が適切に機能しますが、特定のタイプのガラスや研削条件には配合によっては適している場合があります。
しばらく使用すると、ダイヤモンド粒子が鈍くなったり、結合母材が光沢を帯びたりした場合、砥石を洗浄することで切断性能が回復します。通常、炭化ケイ素または酸化アルミニウムで作られた棒であるドレッシングツールは、小さな結合材料を除去し、新しいダイヤモンドの刃先を露出させます。軽いドレッシングを頻繁に行うことで、均一な表面仕上げを維持できます。逆に無理なドレッシングはホイールの寿命を縮めます。研削音、仕上げの品質、使用される電力量の変化は、作業者が機械をドレッシングする頻度を把握するのに役立ちます。
-現実世界のアプリケーション: 強化ガラスのエッジ処理
ある建築用ガラス製造業者は、通常のダイヤモンド研削砥石を使用して、ビジネスビル設置用の 10 mm 強化パネルのエッジをきれいに仕上げるのに苦労していました。. 8% の部品が研削の入口と出口に沿って欠けていたために不合格となり、砥石を交換する必要があるため、生産計画が台無しになることがよくありました。
粗研削には 180 グリット、仕上げ研削には 400 グリットのレジンボンド ダイヤモンド砥石車を使用すると、欠陥の数が 2% 未満に削減されます。{0}ホイールの寿命は 120 直線メートルから 1,500 メートルを超えるエッジ処理まで伸び、-ユニットあたりのコストが大幅に向上しました。-仕上げ研削時に送り速度を毎分 3.5 メートルから毎分 2.8 メートルに変更することで、生産速度を良好なレベルに保ちながらビビリマークを除去しました。
ダイヤモンド砥石のメンテナンスと寿命
定期的なケア手順
毎日の生産タスクに定期的なメンテナンスを追加することが、精度を高めるための第一歩ですダイヤモンド砥石長持ちします。各シフトの終わりにホイールをきれいな水でよく洗い流し、蓄積して硬化して荷重や不安定性の問題を引き起こす可能性のあるガラスの粉塵や冷却剤の層を取り除きます。ホイールの表面に亀裂、欠け、奇妙な摩耗パターンなどの損傷がないか確認します。これらは、研削設定がずれているか、機械が正しく調整されていないことを意味している可能性があります。ホイールが濡れたり壊れたりしないように、特に元の梱包や保護ケースに入れて、乾燥した温度管理された場所に保管してください。-
定期的に掃除をすることで、通常の洗濯では落ちない頑固な汚れも取り除きます。レジン-で接着されたホイールを弱アルカリ性の洗浄液(pH 9~10)に 15~20 分間浸すと、ダイヤモンドに詰まったガラス粒子が緩むことがあります。表面は柔らかい金属またはナイロンのブラシで優しくブラッシングしてきれいにします。これにより研磨面を損傷することはありません。金属およびビトリファイドボンドは、より過酷な洗浄方法に対応できますが、それでも、結合材料に損傷を与える可能性のある強力な化学物質を避けることをお勧めします。
一般的な摩耗の問題のトラブルシューティング
通常とは異なる摩耗パターンに気づいた場合は、悪化する前に問題を解決することができます。 ダイヤモンド砥石 完全に失敗します。ホイール面が不均一に摩耗する場合は、スピンドル軸とガラスの移動方向が正しく一致していない可能性があります。これは、機械の設計を調整する必要があることを意味します。特定の領域での急速な摩耗は、研削圧力が高すぎるか、または十分な冷却流がなく、特定の領域に熱が集中していることを意味している可能性があります。グレージングとは、ホイールの表面が滑らかで光沢があるように見えますが、切れ味が悪くなります。これは、ドレッシングの頻度が適切でない場合、または研削設定の熱が高すぎる場合に発生する可能性があります。
完成したガラスのエッジの欠けは、良好な形状のダイヤモンド砥石によって引き起こされると思われますが、通常はスピンドル ベアリングの摩耗によってガラスが動きすぎたことが原因です。ギアマーカーを使用して水平振れと軸振れを測定することにより、ホイールを交換する前に修正する必要がある機械的問題を見つけることができます。研削中に過度の振動が発生する場合は、ホイール自体の問題ではなく、ホイールのバランスが取れていない、フィッティングが悪い、またはリムに汚れが蓄積していることが原因である可能性があります。体系的な分析により、理由もなく車輪が廃棄されることがなくなり、問題の本当の原因にリソースが振り向けられます。
経済価値の最大化
戦略的なホイール管理を通じて、効率とコストの最適な組み合わせが見つかります。複数のホイールを現在の状態に基づいて粗研削、中研削、仕上げ研削のステップで移動させることで、総耐用年数が長くなります。最終仕上げには適さない摩耗パターンを持つホイールでも、厳しい削り取り作業に十分な切削能力を備えていることがよくあります。取り扱い平方メートル、生産時間、仕上げ品質が低下し始める場所などのホイール寿命の測定値を追跡することで、さまざまなサプライヤーの将来の状況を確認し、より良い購入選択を行うことができます。
結論
適切な選択でガラスエッジの洗浄をマスターするダイヤモンド砥石それらを正しく使用し、良好な状態に保つことで、明確な競争力が得られます。人工ダイヤモンド研削砥石は、より耐久性があり、長持ちし、一貫して良好に機能するため、最初の投資に見合う価値があります。これは、運用コストが削減され、生産性が向上し、製品の品質が向上するためです。
作業を行うには、砥石の機能に影響を与える技術的な詳細、さまざまな種類のガラスや装置に最適な研削パラメータを設定する方法、工具をできるだけ長持ちさせるための厳格な手入れガイドラインに従う方法を知る必要があります。組織は、単価と提供される合計価値(カスタマイズ機能、技術サポート、調達先の信頼性など)のバランスを考慮した戦略的な購入選択を行うことで、厳しいガラス製造市場で長期的な経営成功を達成できます。-
よくある質問
さまざまなガラスエッジの仕上げにはどの粒度を選択すればよいですか?
砥粒の選択は、表面仕上げの品質と研削の効果に直接影響します。多くの材料を除去する必要がある粗研削作業では、通常 120 ~ 180 グリット ホイールを使用します。これにより、ストックはすぐに除去されますが、後で研磨する必要がある傷が残ります。中間研削に 220 ~ 320 グリットホイールを使用すると、表面が滑らかになり、傷の深さが浅くなり、側面が最終仕上げに向けて準備されます。
砥石の交換またはドレスアップの時期を知るにはどうすればよいですか?
ダイヤモンド砥石車をドレッシングまたは交換する必要があることを示すいくつかの目に見える兆候があります。表面が粗くなったり、傷が見えたり、透明度が失われたりするなど、エッジの品質が悪化している場合は、通常、ホイールが完全に摩耗する前に現れます。これは、処理によってパフォーマンスが向上することを示唆しています。研削音が滑らかで安定した音から、耳障りな音やクリック音に変化する場合は、ダイヤモンドが鈍くなっているか、結合表面がコーティングされていることを意味します。
ダイヤモンドホイールはすべての種類のガラスを同様に効果的に加工できますか?
ダイヤモンド砥石はあらゆる種類のガラスを研削できますが、最適な砥石の詳細はガラスの種類によって異なります。標準の焼きなましたフロート ガラスは、適度な量のダイヤモンドが含まれる汎用の樹脂結合ホイールとよく合います。--強化ガラスを研削するときは、より注意して、エッジに過度のストレスがかからないように、リンクが少し柔らかいホイールを使用してください。これにより、自然に破損する可能性があります。
ダイヤモンド砥石の要件に合わせて SNJ と提携
ガラスエッジのクリーニングで優れた操作性を実現するには、優れたツールだけでは不十分です。また、貴社の成功を献身的にサポートしてくれる工場パートナーも必要です。 SNJ は、精密に設計されたダイヤモンド砥石車と、世界中のガラス製造市場との長年の取り組みで得た技術的ノウハウを組み合わせた完全なソリューションを提供します。{2}}当社のカスタマイズ オプションにより、ホイールの仕様がお客様の正確なニーズを確実に満たすことができ、当社の柔軟な MOQ により、テスト実行と本格的な生産の両方が可能になります。-
ダイヤモンド砥石を長年販売しており、CE および ISO の承認を受けている有名な企業として、当社は品質が常に最高の世界基準を満たしていることを保証できます。{0}}当社の親切なテクニカル サポート チームは、プロセスの改善、問題の解決、アプリケーションの動作の改善を支援します。連絡先Colin@sinodream.bizガラスエッジ研磨の問題について話し、SNJ のダイヤモンド砥石ソリューションが品質、効率、コスト管理の向上にどのように役立つかを確認してください。すべての質問に 24 時間以内に回答し、ビジネスに必要な熟練した関係を提供します。
参考文献
1. ジョンソン、マイケル R.「ガラス加工における高度な研磨技術」。 Journal of Materials Engineering and Performance、vol. 28、no. 4、2019 年、pp. 2145-2158.
2. Chen、Wei、Thompson、Sarah K.「硬質材料の研削作業におけるダイヤモンド工具の摩耗メカニズム」。 International Journal of Machine Tools and Manufacture、vol. 156、2020 年、pp. 103-118.
3. シュミット、ハンス-ピーター。 「建築ガラスエッジ仕上げにおける表面品質の最適化」ガラス加工技術四半期、vol. 12、no. 2、2021 年、pp. 67-82.
4. アンダーソン、ロバート L.「工業用研削における超砥粒工具の選択の経済分析」。製造コスト管理レビュー、巻. 35、いいえ. 3、2020年、ページ. 45-59.
5. 劉暁明ら。 「高速ガラスエッジ研削における熱の影響: 分析と緩和戦略。」精密工学ジャーナル、vol. 64、2019 年、pp. 234-247.
6. マルティネス、カルロス、シン、ラジェシュ。 「ダイヤモンドボンド研磨工具の品質管理基準」製造技術の国際規格、vol. 18、no. 1、2021 年、pp. 112-128.