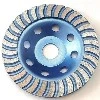
炭化タングステン、焼入れ鋼、または混合超硬金属を扱う場合は、最適なものを選択することが重要です。ダイヤモンド研削盤工具の寿命を縮めることなく正確な結果を得ることができます。合成ダイヤモンド粒子がプラスチック、金属、またはセラミックの構造内に結合しているため、これらの特殊な研磨工具は、通常の砥石車ではすぐに摩耗してしまう材料の切断に最適です。私は長年、自動車、航空宇宙、工具製造業界のメーカーと協力して、適切なディスクを選択することで、難しい研削作業をスムーズで信頼性の高いプロセスに変え、厳しい公差要件を満たしながら稼働時間を最大化できる方法を見てきました。
超硬合金用途のダイヤモンド研削ディスクについて理解する
超硬合金の切断に関しては、ダイヤモンド研削ディスクが利用可能な最高の技術です。ダイヤモンドのモース硬度グレード 10 により、90 HRA より硬いタングステンカーバイドからであっても、一貫して材料を除去することが可能になります。炭化ケイ素または酸化アルミニウムホイールは、鋭利な材料に対してすぐに摩耗します。
コア構成とボンドシステム
ダイヤモンド砥石がどのように機能するかは、その結合システムがどのように構築されるかに直接関係しています。レジン-結合ディスクは、180 ~ 220 度で固定されたフェノールまたはポリイミド素材で作られています。優れた自己研磨機能を備えており、表面品質が非常に重要な仕上げ作業に最適です。-金属結合バージョンでは、青銅またはコバルト金属が 750 ~ 850 度で溶融されているため、耐摩耗性が非常に高く、工業環境での重い素材の除去に最適です。セラミックリンクは最大 1,400 度の焼結温度に耐えることができるため、長期間形状を維持する必要がある精密研削作業に十分な強度を備えた構造を実現します。
湿式と乾式の研削能力
アプリケーションの設定はディスクの選択に大きな影響を与えます。湿式研削システムは、材料を除去するときに発生する熱を取り除くために、冷却剤の定常流を使用します。これにより、熱に弱い部品の損傷が防止され、乾式操作に比べてディスクの寿命が 40 ~ 60% 長くなります。{2}}建設現場や現場での修理では、高温でも壊れることなく処理できる特殊な結合配合を備えた乾式研削ディスクが必要になることがよくあります。動作限界を把握すると、ディスク冷却のニーズとアクセスできる機器を一致させるのに役立ちます。
ダイヤモンドの粒径と濃度
グリットサイズは、表面仕上げと材料の除去速度に直接影響します。荒加工の場合は、粗い砥粒 (40 ~ 80 メッシュ) を使用してストックを積極的に除去します。一方、細かい砥粒(200 ~ 400 メッシュ)では、0.3 Ra 未満の硬化工具鋼の鏡面仕上げが得られます。ボンドマトリックスの大まかな密度は、25 ~ 200 の標準スケールでテストされるダイヤモンド濃度に基づいています。より高い濃度は、非常に硬い材料を積極的に研削する場合に最適ですが、中間の濃度 (75 ~ 100) は、コストと性能のバランスが取れているため、一般的な超硬金属の用途に最適です。
超硬合金用ダイヤモンド研削ディスクを選択する際に考慮すべき重要な要素
運用の成功は、ディスクの仕様をハードメタルの構成と切削目標にどれだけ適合させるかによって決まります。購入について選択するときは、最良の結果を得るために次のことを考慮する必要があります。
材料の適合性と研削効率
超硬合金が異なれば、摩耗性と硬度のレベルも異なります。炭窒化チタンセラミックまたは硬化ダイス鋼は、コバルト結合剤を含む炭化タングステングレードとは異なる反応をします。通常の研磨剤はすぐに摩耗してしまうため、頻繁に研磨したり交換したりする必要がありますが、ダイヤモンド研削ディスクこれらの材料を一貫して切断し続けます。これは、ディスクがその形状を維持して 3 ~ 5 倍長く機能し、動作中ずっと寸法が正確に保たれることを意味します。
経済価値と総コスト分析
初期購入価格は、ビジネスを運営するための実際のコストの一部にすぎません。地面の部品あたりのコストを見ると、--そのメリットがより明確にわかります。高級ダイヤモンド研削ディスクは初期費用が高くなりますが、通常は寿命が長く、ホイール交換のダウンタイムが少なく、均一な品質の生産物を生成するため、最終的にはユニットあたりの価格が安くなり、修理コストが削減されます。年間 10 万ドル以上の価値のある商品の購入を担当するチームは、大幅な割引、自由な MOQ 条件、信頼できる出荷計画を提供するサプライヤーとの関係を築くことが収益にとって非常に重要であることを知っています。
表面仕上げ要件と精度基準
生産のさまざまな段階で、さまざまな仕上げ特性が必要となります。粗研削では、大量の研磨材を迅速に除去しながら、1.6 ~ 3.2 Ra の表面粗さレベルに対応できます。仕上げパスには、前の洗浄ステップの仕上げと一致する 0.1 ~ 0.4 Ra の仕上げが得られるディスクが必要です。研削中、ダイヤモンド研削ディスクはワークピースの形状の変化を防ぎます。これは、誤差帯域がマイクロメートル単位で測定される航空機部品や精密工具にとって非常に重要です。
超硬合金加工におけるダイヤモンド研削ディスクの使用に関するベスト プラクティス
ディスクのパフォーマンスと耐用年数を最大限に活用するには、動作要因と修復ルーチンに注意を払うことが必要です。これらの技術を正しく使用すると、資本ツールへの投資が保護され、オペレーターの安全が確保されます。
機器の互換性とマシンのセットアップ
ダイヤモンド砥石特定の速度、通常は 1,500 ~ 6,000 RPM でのみ機能しますが、これは結合の幅と種類によって異なります。定格速度より速くするとディスクが完全に壊れる可能性があり、遅すぎると研削効果が低下し、ディスクが必要以上に早く摩耗する可能性があります。マシンのスピンドル仕様がディスクのニーズを満たしていることを確認してください。アングル グラインダーはエッジ作業や柔軟な使用に適しており、ベンチ グラインダーは精密な研削作業にはより安定しています。類似の部品が多数ある工場環境で作業する場合、CNC 研削センターは一貫した結果をもたらします。
動作パラメータと研削技術
圧力は研削の仕上がりに大きな影響を与えます。力が強すぎると熱が発生し、物体の金属とディスク結合の構造の両方が損傷しますが、圧力が不十分だと材料の除去速度が遅くなります。最適な圧力は、材料の強度とディスクの仕様によって異なります。仕上げパスの場合は軽いタッチが最適ですが、ストックを除去する場合は穏やかな圧力が最適です。供給速度を一定に保ち、同じ場所に長時間留まらないようにしてください。局所的に加熱されて物体が発火する可能性があります。
メンテナンスと保管のルール
ディスクを定期的にチェックすることで、動作上の問題が発生する前に、摩耗パターン、結合の劣化、または損傷を見つけることができます。ディスク表面に溜まった切り粉を取り除くには、ダイヤモンドの露出を悪化させる金属粒子が付着するスチール ワイヤー ブラシの代わりに真鍮のブラシを使用してください。ディスクが樹脂間の結合を破壊しないように、気候が管理された場所にディスクを保管してください。{2}}温度と湿度の変化により、これらの結合が損傷する可能性があります。生産設定で複数のディスクが均等に摩耗するように回転計画を設定します。これにより、研削性能を均一に保ちながら、全体的な耐用年数が長くなります。
超硬合金用のトップダイヤモンド研削ディスクの比較: 市場ソリューションとブランドの洞察
工業用研削市場には、有名なブランドから小規模で専門性の高い企業まで、幅広い製品が存在します。{0}強みを比較することは、購入に関する選択が実際的な目標に沿っているかどうかを確認するのに役立ちます。
-ボッシュ、デウォルト、マキタ、ヒルティ、3M などの有名企業は、大規模なマーケティング ネットワークと強力なブランド想起のおかげで、市場での地位を維持しています。これらの企業は通常、中価格帯から高価格帯の商品を販売し、安定した品質管理と保証サポートを重視しています。ボッシュダイヤモンド研削ディスク超硬合金の幅広い用途に確実に使用でき、ディスカウント市場でも簡単に見つけることができます。ヒルティ製品は他の製品よりも高価ですが、過酷な産業環境での耐久性と迅速な専門家による評判がその高価格を裏付けています。
企業間購入者にとって、専門のダイヤモンド工具メーカーのほうがより優れた価値を提供することがよくあります。{0}{1}超砥粒技術のみを使用する企業は、ボンドシステムとダイヤモンドの選択方法の研究に多額の資金を投入しており、それが測定された性能の向上につながっています。石材加工工場や超硬工具メーカーのケーススタディによると、特殊ディスクは汎用ディスクよりも耐用年数が 30~50% 長いことがわかっています。{6}}これにより、大量生産の状況における実際のコストが直接的に改善されます。-
OEM クライアントやディーラー ネットワークと連携する購買マネージャーは、カスタマイズを可能にするメーカーとの関係を構築することでメリットを得ることができます。競争の激しい市場では、プライベート ラベル プログラムによりブランドが目立つようになり、柔軟な MOQ 条件によりさまざまな在庫戦略が可能になります。 ISO 525 コンプライアンスとサプライヤーに対する適切な安全承認を維持することは、企業間取引におけるリスク管理の重要な部分です。{3}}-
調達ガイド: 硬質合金用途に最適なダイヤモンド研削ディスクを購入するにはどうすればよいですか?
戦略的な購入方法は、企業が短期的な作業目標を達成し、サプライヤーとの長期的な関係を構築して成長を支援するのに役立ちます。{0}
ニーズの特定と需要の予測
明確な仕様を作成することが、購入を成功させる第一歩です。考慮する必要がある目標の材質、表面仕上げ、生産数、機械の制限を書き留めます。少量で済む試作開発のニーズと、大量の購入が必要な生産のニーズの違いを教えてください。年間の使用量レベルを予測することで、より有利な価格交渉が可能になり、生産量が多い時期でも安定した供給を確保できます。
サプライヤーの評価とデューデリジェンス
承認された販売者を見つけるには、リストの仕様を確認するだけでは十分ではありません。ダイヤモンドの濃度、粒度分布、結合構成の詳細を示す科学データシートを入手してください。工場のライセンスと品質システムの記録をチェックして、その工場がどの程度のものを製造できるかを確認してください。メーカーとの直接のつながりには、専門家のアドバイスが得られる、独自の仕様が作成できる、供給が少ない場合に優先的に対応できるなどの利点があることがよくあります。オンライン販売プラットフォームでは商品を見つける方法が増えていますが、取引履歴を調べたり、紹介者に電話したりして、商品が本物であること、販売者が信頼できるものであることを十分に注意する必要があります。
商業条件とサポート サービス
さまざまな数量レベルの明確な価格システムにより、購入時の正確なコスト モデルが可能になります。製品が長期間使用できるとメーカーが信じていることを示す保証ポリシーにより、リスクが軽減されます。早期の摩耗や製造上の欠陥などの問題をカバーする補償範囲を探してください。テクニカル サポートを利用できると、アプリケーションの改善と修正に役立ちます。これは、新しい材料用途を追加したり、生産数を増やしたりする場合に特に役立ちます。支払い条件、発送業務、販売後のサポートがどれだけ早く受けられるかはすべて、ビジネスの一貫性に大きな影響を与えるため、プロバイダーを選択する際には慎重に検討する必要があります。
結論
最高のものを見つけるためにダイヤモンド研削ディスク硬質合金の場合は、技術要件とプロバイダーのスキルおよびランニングコストのバランスを取る必要があります。結合システム、ダイヤモンドの特性、加工要因がどのように連携するかを知ることで、コストを低く抑えながら生産量を増やす賢明な選択を行うことができます。超硬合金の加工は非常に専門的であるため、真の知識を持ち、顧客の成功を気にかけているプロバイダーと協力する企業は報われるでしょう。
よくある質問
さまざまな研削段階ではどの粒度を選択すればよいですか?
40 ~ 80 メッシュの粗いサイズは、大量の素材を除去する必要がある粗加工プロセスに最適です。強力な材料除去率を実現します。中仕上げ作業では、材料の除去と表面品質の改善のバランスを取るために、100~150 メッシュの砥粒がよく使用されます。-粗さ 0.4 Ra 未満の鏡面を得るには、仕上げ作業に 200 ~ 400 メッシュの細かい砥粒が必要です。多くの施設では、この範囲のディスクを在庫として保管しており、ワークピースが最終形状や表面要件に近づくにつれて、粒度を上げていきます。
水で粉砕するか、水なしで粉砕するかを選択するにはどうすればよいですか?
システムが一定の水を供給できる場合、湿式粉砕の方が良い結果が得られます。冷却効果により、熱に弱い金属の分解が防止され、ディスクの寿命が大幅に長くなります。-乾式研削は、可動工具を使用する現場や冷却システムのない場所で効果を発揮します。特殊な乾式使用ディスクは高温でも動作しますが、より頻繁に交換する必要があります。多くの場合、この方法は、材料が温度の影響に対してどの程度敏感であるかによって決まります。精密部品の場合、湿式研削に投資する価値があります。
超硬合金を研削する際にはどのような安全対策を講じる必要がありますか?
目的に関係なく、フェイスシールド、聴覚保護具、呼吸保護具などの安全装備を着用する必要があります。硬質合金を粉砕すると、コバルトなどの有毒金属を含む危険な粉塵が放出されます。作業者の肺を保護するには、十分な空気の流れまたは集塵システムが必要です。取り付ける前に、ディスクの速度レートが機器の要件と一致していることを確認してください。使用する前に、ディスクに損傷や亀裂がないか確認してください。新しく取り付けたディスクにワークを置く前に、60 秒間全速力で回転させてください。これにより、ディスクがしっかりと固定され、バランスが正しいことが確認されます。
ダイヤモンド研削ディスクの要件については SNJ と提携してください
丹陽シノドリーム輸出入有限公司は信頼できるダイヤモンド研削盤2003 年以来、北米および世界中で同社を設立しています。卸売業者、OEM クライアント、業界のバイヤーと協力しています。当社の専門的な生産スキルは、スチールマトリックスの切断から精密研削、ダイナミックバランスに至るまで、物品の製造プロセス全体をカバーしています。これにより、品質が常に国際基準に準拠していることが保証されます。私たちは、工具輸入業者やブランド所有者が物を購入しようとするときに直面する問題を理解しています。そのため、当社では、入手しやすいレベルから開始する柔軟な MOQ 条件、メーカーから直接購入する利点を反映した競争力のある価格、仕様の変更、ロゴの配置、パッケージのデザインを含む完全な OEM カスタマイズを提供しています。--
当社の専門家チームは、適切なディスク仕様を超硬金属研削のニーズに適合させる方法を見つけるお手伝いをします。また、在庫計画に重要な納期を確実に確保できるよう、輸出事務プロセスと信頼できる輸送パートナーシップも確立しています。 ISO 資格を取得し、当分野の業界団体に参加することで、当社は AAA 信用スコアを維持し、すべての大手 B2B プラットフォームで優れたプロバイダーとして認められるようになりました。接触Colin@sinodream.biz発送するコンテナ番号を探している場合でも、店舗で販売する独自の製品を作成している場合でも、ダイヤモンド研削ディスクの販売者に対するニーズについて話し合うことができます。
参考文献
1. アイダホ州マリネスクら。 (2013年)。ラッピングと研磨のハンドブック。 CRC プレス、精密製造における超砥粒工具技術を調査。
2. MJ ジャクソン、JP デイヴィム (2011)。研磨剤を使用した機械加工。 Springer Science、ダイヤモンド研削ディスクの性能特性を分析。
3. サウスカロライナ州サーモン (1992)。製造技術者協会の「最新の研削プロセス技術」。工業用研削用途と工具の選択をカバーしています。
4. ショー、MC (1996)。研磨加工の原理。オックスフォード大学出版局、硬質材料に適用できる基礎的な研削理論を確立。
5. マルキン、S.、グオ、C. (2008)。研削技術: 砥粒を使用した機械加工の理論と応用。 Industrial Press、超砥粒工具の操作パラメータの詳細。
6. ヒッチナー議員 (2001)。工業用研削作業の実践的なガイダンスを提供する切削工具工学マガジン「CBN とダイヤモンド砥石の選択」。