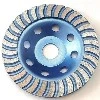
メタルボンドダイヤモンド砥石工業用研磨技術の画期的な進歩であり、合成ダイヤモンド砥粒と金属結合材料を組み合わせて、最も困難な機械加工の課題に対処します。これらの特殊なツールは、従来の研磨剤がすぐに劣化したり、一貫性のない結果が生じたりする、非常に硬い材料の加工における重大な問題を解決します。メタルボンド-通常は青銅、銅、またはコバルト合金-は、ダイヤモンド粒子をしっかりと保持しながら、優れた放熱性と構造的完全性を実現します。このユニークな構造により、超硬工具、工業用セラミック、ガラス部品、天然石などの精密研削が必要な産業には欠かせないものとなっています。通常の研磨材をはるかに上回る硬度レベルと、数千回のサイクルを通じて鋭い刃先を維持する能力を備えたこれらのホイールは、要求の厳しい生産環境において比類のない生産性を実現します。
メタルボンドダイヤモンド砥石とその動作原理を理解する
メタルボンドダイヤモンド砥石は、その製造方法や機能の点で、樹脂やビトリファイドの砥石とは根本的に異なります。製造プロセスでは、ブロンズボンド用の 750~850 度の高温焼結により、ダイヤモンド片が金属マトリックスに埋め込まれます。-これにより、研磨層とスチールのベース本体の間に冶金的結合が形成され、破損することなく 100 MPa を超える研削力に耐えることができる工具が作成されます。
システムがどのように機能するかは、いくつかの慎重にバランスの取れた要因によって決まります。これらには、ダイヤモンドの量、グリットのサイズ、結合の強さが含まれます。業界の規則では、ダイヤモンドの割合は 75 ~ 125 でなければならないとされています。濃度が高いほど工具の寿命が長くなり、より多くの素材が除去されます。適切なグリット サイズの選択は、表面仕上げの品質と材料の除去速度の両方に影響します。粗い砥石 (40 ~ 80 メッシュ) は大きな表面を素早く研削するのに最適で、より細かい砥石 (150 ~ 400 メッシュ) は精密部品の仕上げを良くします。
優れた熱管理特性
金属結合は有機結合よりも効果的に切削ゾーンから熱を伝導し、敏感なワークピースへの熱損傷を防ぎます。この材料は最大 20 ~ 40 W/m·K の熱を伝導しますが、樹脂結合は 0.5 ~ 2 W/m·K しか伝導できません。炭化タングステンや窒化ケイ素などの材料を連続的に研削すると、この熱吸収により、700 度以上で起こる損傷プロセスであるダイヤモンドの黒鉛化が止まります。これにより、ホイールを使用している限り、ホイールの切断効率が維持されます。
極端な条件下での構造的完全性
金属マトリックスはこれらのホイールに機械的パワーを与え、現在の CNC 研削センターでは約 35 ~ 60 m/s の速度で作業することができます。ロックウェルスケールでHRB 70からHRC 40まで測定できる結合硬度は、さまざまな用途に合わせて変更できます。ホイールの寿命を延ばすために、より硬い結合はダイヤモンド粒子をより長く保持しますが、より薄い結合はより早く摩耗し、常に新しい刃先が現れます。この設計された摩耗挙動により、結合材料と基材が一致しない場合に発生する「光沢」効果が防止されます。
メタルボンドホイールと代替ボンド技術の比較
最適な砥石車を選択するには、さまざまな状況およびさまざまなコストレベルでさまざまなボンドシステムがどのように機能するかを知る必要があります。メタルボンドダイヤモンド砥石研削工具の中で特別な位置を占めており、それぞれに独自の利点と欠点があります。
債券タイプ間のパフォーマンスの比較
レジンボンドホイールは柔軟性があり、滑らかに研削できるため、部品にあまり負担をかけない場合に使用できます。一方、有機的な構造のため、約 180 度の温度でしか機能せず、粗い素材を扱うと摩耗が早くなります。ほとんどの場合、レジンボンドは交換が必要になるまでに 100 ~ 200 時間超硬工具を研磨できます。
ビトリファイドボンドホイールは形状を維持し、水が流れるための穴が開いていることに優れていますが、セラミック構造が弱いため、何かにぶつかると損傷しやすくなります。寸法安定性が非常に重要な精密円形研削に関しては、これらの砥石が最適に機能します。ただし、非常に硬い材料や研磨性の高い材料を扱う場合は、金属結合の方が耐久性があります。電気メッキホイールは、金属ベースにダイヤモンドの単層がろう付けされています。そのため、切断作業が活発になり、複雑な形状を作ることができます。弱点は、粗い素材の薄い層であることです。-ダイヤモンドが壊れたり摩耗したりすると、ホイール全体を交換する必要があります。最初に購入する場合、電気めっき工具は通常、焼結金属結合ダイヤモンド砥石より 40 ~ 60% 安価ですが、3 ~ 5 倍の頻度で交換する必要がある場合があります。
総所有コストの分析
メタルボンド ダイヤモンド研削砥石の購入費用は、最初は、サイズと仕様に応じて、1 砥石あたり 30 ドルから 150 ドルかかる樹脂オプションよりも高くなります。{0}{0}通常、1 砥石あたり 150 ドルから 800 ドル{3}}。しかし、それらが長く続くという事実は、ビジネスの状況を大きく変えます。石材加工工場では、1 つのメタルボンド ダイヤモンド砥石で 5,000 ~ 8,000 直線メートルの花崗岩の側面を研削できます。一方、樹脂ボンドは1,000~1,500メートルごとに交換する必要があります。消耗品のコストに大きな違いがあり、ホイールの交換に必要な時間が短いため、製造される部品あたりのコストは多くの場合 50 ~ 70% 低くなります。タングステンカーバイド切削工具を使用する場合、メタルボンドダイヤモンド砥石車は 2,000 ~ 3,000 回の工具研削でも形状を維持しますが、ビトリファイドボンドは 300 ~ 500 回の研削までしか持続しないため、この計算はさらにうまくいきます。これにより、寸法の違いによるやり直しの必要がなくなり、最終確認の必要性が軽減されます。
産業分野にわたる実用化
メタルボンドダイヤモンド砥石は、さまざまな企業での特定の研削問題を解決するために使用されており、それぞれに独自の品質基準と材料の特徴があります。これらの用途について知っておくと、ホイールを購入する人がホイールの仕様を業務のニーズに合わせるのに役立ちます。
超硬工具の製造と再研磨
エンドミル、インサート、ドリルビットなどのタングステンカーバイド製の切削工具は、85 ~ 95% のタングステンカーバイド粒子とコバルトの混合で構成されています。 HV 1,500~2,000 で、最も硬い人工材料の 1 つとなります。-これらの工具を使用するには、超硬とコバルトの間の結合を破壊する過度の熱を発することなく、刃先を鋭く保つことができるホイールが必要です。フルート研削とエッジ処理には、ダイヤモンド濃度 100 ~ 120、粒度 150 ~ 180 のメタルボンド ダイヤモンド砥石車が最適です。樹脂ボンドのオプションと比較すると、製造現場ではサイクル時間が 25 ~ 35% 短いと報告されています。また、Ra 表面粗さ値は 0.2 μm 未満です。プロファイル形状を一定に保つホイールの機能により、再研磨された工具が元の仕様を満たすことが保証されます。これにより、工具の寿命が研削時よりも 40~60% 長くなり、マイクロチッピングや熱損傷が発生する可能性があります。-
テクニカルセラミックスと先端材料加工
窒化ケイ素、アルミナ、炭化ケイ素のセラミックは非常に硬く (1,800 ~ 2,800 HV) 割れやすいため、研削するのが非常に困難です。メタルボンドダイヤモンド砥石は、電子部品や航空機部品を製造する企業において、セラミック基板やベアリング、熱制御部品などを精密に研削するために使用されています。金属結合の制御された摩耗挙動は、より硬い結合システムを突き破ってワークピースに多大なダメージを与える素早いブレイクアウトを阻止します。一般的な研削設定には、エッジの場合は 25 ~ 35 m/s、送り速度の場合には 0.5 ~ 2.0 mm/min が含まれます。これにより、下地へのダメージが少ない表面が得られます。品質管理のための X 線回折テストでは、メタルボンドの研磨が正しく行われると、セラミック表面に 100 ~ 300 MPa の残留圧縮力が加わり、部品が研磨されなかった場合よりも強くなることが示されています。
ガラスおよび光学部品の製造
安全基準と芸術的ニーズを満たすために、建築用ガラス、自動車用ガラス、光学部品のエッジを正確に研磨し、面取りする必要があります。メタルボンド ダイヤモンド砥石車は、精度と工具寿命が利益に直接影響するこのような大量生産現場で最適に機能します。-厚さ 3 ~ 19 mm のパネルを扱うガラスメーカーによると、メタルボンド ダイヤモンド砥石車は交換が必要になるまで 8,000 ~ 12,000 直線メートルで研削できるのに対し、レジンボンド砥石は交換が必要になるまで 2,000 ~ 3,000 メートルしか研削できないとのことです。ホイールのエッジは使用中ずっと鋭いままであるため、摩耗して形状が変化する柔らかいボンドのような品質の変化はありません。このレベルの一貫性により、最終チェックの必要性が減り、エッジの欠陥による顧客の返品がほぼ完全に排除されます。
天然石加工用途
花崗岩、大理石、人造石で作られたカウンタートップは、エッジや表面を正確に仕上げる必要があります。市場は非常に競争が激しく、廃棄物についての懸念があるため、石材店は多大なコスト圧力に対処しなければなりません。ブルノーズ、オージー、カスタムエッジデザイン用に作られたプロファイル形状を備えたメタルボンドダイヤモンド研削砥石は、ホイールあたり 40 ~ 60 個のカウンタートップで作業できます。これは、樹脂オプションの 3 ~ 5 倍の作業量になります。ホイールの熱を除去する機能により、一部の大理石など、熱に敏感な石を研削するときに発生する可能性のある熱亀裂が阻止されます。製造業者らによると、メタルボンドダイヤモンド砥石と毎分4~8リットルの冷却流量により、石の表面温度が60度未満に保たれ、着色や構造的損傷が防止されるという。
調達戦略とサプライヤーの評価基準
信頼できる情報源を見つけるにはメタルボンドダイヤモンド砥石、サプライヤーを慎重に評価し、技術的なニーズが何であるかを明確にする必要があります。企業間購入者は、製品やサービスの初期費用と長期的なパフォーマンスや支援機能を比較検討する必要があります。-
重要な品質指標とテスト基準
評判の良いサプライヤーは、重要なパフォーマンス要素をリストしたテスト証明書を発行します。 G2.5 または G1.0 規格に準拠したダイナミックバランスにより、表面の仕上げ不良やベアリングの早期故障につながるシャフトの揺れを防ぎます。直径 200 mm までのホイールの場合、テスト結果は半径方向振れ測定値が 0.02 mm 未満、軸方向平面度測定値が 0.015 mm 以内であることを示す必要があります。-
ダイヤモンドのスプレッドの均一性は研削精度に大きな影響を与えます。先進的なプロバイダーは、走査型電子顕微鏡 (SEM) 画像を使用して、ダイヤモンドが結合マトリックス内に均一に分散していることを確認します。これにより、特定の場所で発生する「固まり」がなくなり、表面仕上げの違いやホイールの早期故障につながります。研磨層と鋼芯間の金属の一貫性は、破壊サンプリングまたは超音波検査による結合強度の確認によって確認されます。メタルボンドダイヤモンド砥石車が適切に焼結されていれば、標準 RPM より 50% 高い速度での回転破裂試験でも破損したり割れたりすることなく処理できるはずです。
パフォーマンスを向上させるカスタマイズ オプション
ホイールのアーバー穴の幅、厚さ、サイズはすべて、使用する研削盤と一致する必要があります。標準サイズは直径 100 ~ 400 mm、厚さ 3 ~ 40 mm です。ただし、特定のマシンで最良の結果を得るために、独自のサイズを使用できます。サプライヤーは、結合構成を変更することで特定の材料の摩耗挙動を設計できます。研削を停止すると、コバルト-が豊富な結合によって材料がより丈夫になりますが、熱に弱い材料を扱う場合は、銅-が優勢な結合によって熱が伝わりやすくなります。-材料の種類、研削設定、望ましい工具寿命など、用途に関する具体的な詳細を共有することで、プロバイダーはメタルボンドダイヤモンド砥石に最適な配合を提案できます。
選択するダイヤモンド砥粒は、表面仕上げと削り取りの目標に一致する必要があります。サプライヤーが同じホイール形状に対して複数の砥石の選択肢を提供している場合、必要に応じて生産ニーズを変更できます。一部の会社は、中心付近の粗いグリットと外側の小さなグリットを備えた「コンビネーション」ホイールを製造しています。これにより、同じツールで積極的なカットとスムーズな仕上げが可能になります。
サプライヤーの能力とサポートの評価
生産能力と待ち時間は、サプライチェーンの信頼性に直接影響します。老舗メーカーは一般的なサイズのホイールを在庫しており、カスタムのメタルボンド ダイヤモンド砥石の納期は 15 ~ 30 日です。検討している企業が ISO 9001 規格や研磨工具の安全性に関する EN 12413 などのその他の規格に承認された品質管理システムを導入していることを確認してください。
技術的なサポートを提供できるかどうかが、優れたプロバイダーを平均的なプロバイダーと区別するものです。最適な研削設定、冷却剤、ホイールのドレッシング方法を見つけるのに役立つ、アプリケーション エンジニアリングを支援できる人を探してください。この知識は、新製品に切り替える場合や品質の問題を解決する場合に特に役立ちます。さまざまな量の商品を製造する企業は、発注する注文を変更できる必要があります。許容可能な最小注文数量を-カスタマイズのレベルに応じて通常 5 ~ 20 個-としているサプライヤーは、中小企業と協力して、過剰な在庫を購入することなく新製品をテストできます。 50 個、100 個、またはそれ以上の個を購入する場合の価格割引は、実際の節約額に反映される必要があり、これらの割引は書面による見積書で明確にされる必要があります。
技術仕様とマシンの互換性要件
のためにメタルボンドダイヤモンド砥石アプリケーションをうまく進めるには、技術仕様がワークピースの材質と研削盤の能力の両方に適合している必要があります。仕様が満たされていない場合、安全性、性能、工具寿命のすべてが影響を受けます。
重要な寸法および速度パラメータ
最も重要な安全係数は最大作業速度であり、周速度 (m/s) または回転速度 (RPM) で指定できます。ホイールの推定最大回転速度を超えてはなりません。これは、ホイールの直径 (ミリメートル) に 60,000 を掛けることで求められます。標準的なメタルボンド ダイヤモンド砥石は毎秒 35 ~ 45 メートルの速度で走行できますが、特別に強化されたものもあり、高性能 CNC を使用すると毎秒 50 ~ 60 メートルの速度で走行できます。-
アーバーの穴の幅と取り付け領域の要件は、機械のスピンドルの要件とまったく同じである必要があります。通常、アーバーのサイズは 20mm、31.75mm (1.25 インチ)、および 127mm (5 インチ) で、締結面は平らなフランジ、凹型、または曲面にすることができます。ホイールが正しく取り付けられていない場合、ホイールが制御不能になり、早期に破損する可能性があります。ホイールの幅は、ホイールの剛性と研ぎやすさの両方に影響します。プロファイルやスロットを研削する場合、厚さ 10 ~ 40 mm のホイールがより安定します。一方、3 ~ 6 mm の薄さのホイールは、より小さい半径で作業でき、必要な研削力も少なくなります。動作中に曲げ振動が起こらないようにするには、アスペクト比 (直径を厚さで割った値) を通常 20:1 未満に保つ必要があります。
さまざまな材料の接着硬度の選択
ボンド硬度はホイールの機能に大きな影響を与えるため、ワークピースの硬度に合わせる必要があります。一般に、硬い材料には柔らかい結合が必要であり、柔らかい材料には硬い結合が必要です。この概念は常識に反していますが、セルフシャープ動作が正しいことを保証します。-セラミックやタングステンカーバイドなどの硬い材料を研削すると、柔らかい結合(HRB 70 ~ 90)がより早く摩耗し、常に新しいダイヤモンド粒子が現れます。これにより、切断動作が一定に保たれ、グレージングが停止します。一方、ガラスやより柔らかい種類の砥石を研削するには、早期の摩耗を止めてホイールの形状を維持するためのより強力な結合 (HRB 95 ~ 110) が必要です。
2 つの一般的な問題は、結合と材料のマッチングが正しくないことが原因で発生します。{0}{1}硬い材料上の結合が強すぎると、結合マトリックスがダイヤモンド粒子を覆い、切断効果が大幅に低下し、過度の熱が発生する状態である釉薬が発生する可能性があります。軽量生地では柔らかすぎるボンドはすぐに摩耗してしまい、工具の寿命が大幅に短くなり、部品あたりのコストが高くなります。
ホイールのドレッシングとコンディショニングの手順
最高の切れ味を維持するには、メタルボンドダイヤモンド砥石を時々「ドレッシング」する必要があります。マトリックスの磨耗によって常に新しいダイヤモンドが現れる樹脂ボンドとは対照的に、金属ボンドでは、磨耗したボンド材料を除去して鋭いダイヤモンドのエッジを再び露出させるために機械的な助けが必要になる場合があります。メタルボンドダイヤモンド砥石車を準備する最も一般的な方法は、炭化ケイ素のドレッシングスティックを使用することです。軽い圧力 (0.5 ~ 1 kg の力) でドレッシング スティックを使用し、ホイールの速度を下げる (通常の速度の 30 ~ 40 パーセント) と、古いマトリックス材料を除去できます。材料の粗さに応じて、このプロセスは 2 ~ 4 時間の出力研削ごとに 30 ~ 60 秒間実行する必要があります。
ブレーキ-タイプのメカニカル スピナーは、ホイールの光沢が悪くなると、より激しく変形します。ここでは、鋭利なスチールまたはタングステンカーバイドで作られたブロックが、制御された力で回転ホイールに押し付けられます。この方法は機能しますが、毎回より多くの接着剤が必要になるため、最後まで仕上げが残ったホイールを固定する場合にのみ使用してください。最も正確なコンディショニングは、特に正確な形状を維持する必要があるプロファイルホイールの場合、回転ダイヤモンド研磨ホイールから得られます。元のホイールのプロファイルを 0.01 ~ 0.02 mm 以内に保ちながらボンド材料を正確に除去するために、これらの特殊ツールは逆回転する小型のダイヤモンド ホイールを使用します。
結論
硬くて粗い材料を精密に研削する場合、メタルボンドダイヤモンド砥石他の研磨剤よりも優れた効果を発揮するため、最良の選択肢です。ダイヤモンドの硬度、金属結合の弾性、熱管理スキルを特別に組み合わせることで、生産量、品質の一貫性、総所有コストが測定可能な形で向上します。樹脂やガラス化したオプションと比較して初期コストが高くなりますが、耐用年数が長く、ダウンタイムが少なく、再加工の必要がない均一な部品品質によってすぐに回収できます。
作業をうまく進めるためには、結合硬度、ダイヤモンド濃度、砥粒サイズがすべて材料の品質や研削パラメータと一致していることを確認することが重要です。専門家のサポート、変更を加える能力、十分に文書化された品質プロセスを提供するサプライヤーと提携することは、調達チームにとって有益です。-工場では、より厳しい公差、より速いサイクルタイム、より高度な材料を使用して製品を製造する必要があるため、メタルボンドダイヤモンド砥石車はあらゆる種類の産業で重要な精密研削工具として成長し続けるでしょう。
よくある質問
Q1:メタルボンドダイヤモンドホイールはどのような材質の研削に適していますか?
A: 炭化タングステン (1,500 ~ 2,000 HV) などの非常に硬い材料、窒化ケイ素やアルミナ (1,800 ~ 2,800 HV) などの工業用セラミックス、ガラスや光学部品、花崗岩や大理石などの天然石、および加工された石の混合物はすべて、メタルボンド ダイヤモンド砥石車の優れた候補です。
Q2: メタルボンドホイールの交換時期はどうすればわかりますか?
A: 交換時期であることを示す兆候としては、より多くの研削圧力または時間を必要とする切削効率の顕著な低下、ホイールの直径を元のサイズから 20 ~ 30% カットする目に見える摩耗、検査中に確認できる平坦なスポット、欠け、または亀裂の出現、動的バランスが崩れていることを意味する過剰な振動、または通常のドレッシング手順では切削動作を回復できないことなどが挙げられます。
Q3: メタルボンドホイールはクーラントなしで使用できますか?
A: ほとんどの場合、メタルボンドダイヤモンド砥石で乾式研削するべきではありません。高い研削力と摩擦により、研削接触部で 400 度を超える多量の熱が発生します。-この熱によりダイヤモンドが黒鉛化して硬度が低下し、ワークピースに熱的損傷を与え、ホイールの摩耗が大幅に早まる可能性があります。最良の結果を得るには、1 分あたり 4 ~ 8 リットルの冷却剤が安定して流れる必要があります。
Q4: メタルボンドホイールの早期故障の原因は何ですか?
A: 速度が高すぎると遠心力が発生し、ホイールに亀裂が入ったり剥離したりする可能性があります。間違った接着硬度を使用すると、急速な摩耗 (接着が柔らかすぎる) または艶出し (接着が硬すぎる) が発生する可能性があります。フランジ圧力が高すぎたり低すぎたりして、機械が正しく取り付けられていない。ワークピースの落下または衝突による衝撃損傷。また、冷却剤の流れが不十分であると、熱衝撃やダイヤモンドの黒鉛化が発生する可能性があります。
優れたメタルボンドダイヤモンド砥石ソリューションのためのSNJとの提携
2003 年以来、高品質の製品を製造してきた会社として、SNJ は精密研削に対するお客様のニーズを満たす準備ができています。{0}当社のメタルボンドダイヤモンド砥石ラインは、最先端のボンディング技術と厳格な品質管理を採用し、厳しい産業現場で必要な性能と安定性をお客様に提供します。私たちは、調達マネージャーが初期コストと長期的な価値の間の適切なバランスを見つけ、確実な納期を設定し、アプリケーションについて質問がある場合に技術的なサポートを受けることがいかに難しいかを知っています。{4}}
アプリケーションに関するお問い合わせを受け取ってから 24 時間以内に、当社の専門家チームが研削パラメータの提案、トラブルシューティングの支援、砥石仕様の最適化方法に関するアドバイスを返信します。連絡先Colin@sinodream.bizすぐに砥石車のニーズについて話し、あなたの仕事に適した完全な製品仕様を入手してください。 SNJ のメタルボンド ダイヤモンド砥石がどのように研削コストを削減し、作業の一貫性を高め、生産性向上の妨げとなっているマテリアルハンドリングの問題を解決できるかをご紹介します。
参考文献
1. マリネスク、ID、ヒッチナー、M.、ウールマン、E.、ロウ、WB、および稲崎、I. (2016)。砥石による機械加工ハンドブック。 CRC プレス、フロリダ州ボカラトン。
2. MJ ジャクソンおよび JP デイヴィム (2011)。研磨材を使用した機械加工。 Springer Science & Business Media、ニューヨーク州ニューヨーク。
3. Malkin, S. および Guo, C. (2008)。研削技術: 砥粒を使用した加工の理論と応用、第 2 版。 Industrial Press Inc.、ニューヨーク州ニューヨーク。
4. ID マリネスク、WB ロウ、B. ディミトロフ、I. 稲崎 (2004)。研磨加工プロセスのトライボロジー。ウィリアム・アンドリュー・パブリッシング、ニューヨーク州ノリッジ。
5. サウスカロライナ州サーモン (1992)。 「最新の研削加工技術」。製造技術者協会、ミシガン州ディアーボーン。
6. SF 州クラールおよびアーカンソー州ギル (2003)。先進の製造技術の探究。 Industrial Press Inc.、ニューヨーク州ニューヨーク。