ホールソーに関しては、専門家とDIY愛好家は、効率、耐久性、クリーンパフォーマンスを提供するツールを求めてしばしば求めます。切断プロセス中の一般的な懸念の1つは、発生するダストの量です。のサプライヤーとしてバイメタルホールソー、私はよく尋ねられます、「Do bi-金属の穴のこぎりは、切断中に大量のほこりを生み出しますか?」このブログ投稿では、この質問を詳細に検討し、Bi -Metal Hole Sawsの特性、ほこりの生成に影響する要因、および他のタイプの穴のこぎりと比較する方法を考慮します。
BI-金属穴のこぎりを理解する
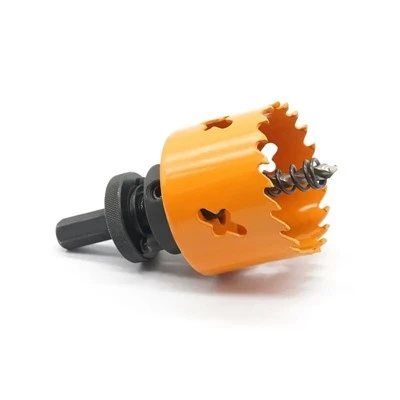
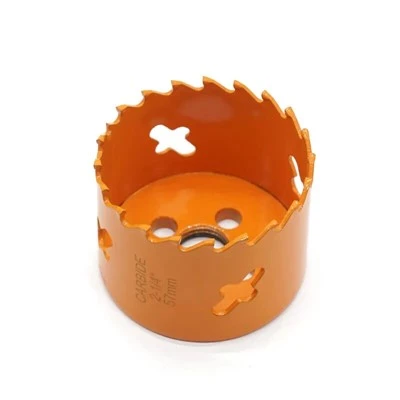
BI-金属穴のこぎりは、2つの異なる金属の組み合わせで構成されています。通常、高速鋼(HSS)歯を高炭素鋼のボディに溶接しています。このユニークなデザインは、いくつかの利点を提供します。高速鋼の歯は非常に硬く、高温に耐えることができ、金属、木材、プラスチック、複合材料など、さまざまな材料を効率的に切断できるようになります。高炭素鋼のボディは柔軟性と強度を提供し、穴の見たものが切断プロセス中にその形状を維持することを保証します。
ほこりの生産に影響する要因
カットされている材料
切断される材料の種類は、粉塵の生産に影響を与える最も重要な要因の1つです。木材やプラスチックなどの柔らかい材料を切断する場合、Bi-金属穴のこぎりは、一般に、金属などの硬い材料を切るのと比較して、ほこりが少なくなります。木材とプラスチックは、細かいダスト粒子を作成するのではなく、より大きな断片で削る傾向があります。たとえば、合板を切るとき、のこぎりの歯は小さな木材の塊を除去し、比較的大きな木材チップをもたらします。対照的に、硬い金属が鋸歯によって切断されるため、ステンレス鋼を切り抜けると細かい金属塵が生成されます。
切断速度
穴が操作される速度も粉塵の生産に影響します。切断速度が高いと摩擦や熱が増加する可能性があり、材料がより細かい粒子に分解される可能性があります。 Bi -Metal Hole Sawを使用する場合、特定の材料のメーカーの推奨切削速度に従うことが重要です。たとえば、アルミニウムを切断している場合、粉塵の生成を減らし、アルミニウムが溶けたり、のこぎりに付着したりするのを防ぐために、切断速度が遅くなる可能性があります。
歯のデザイン
のこぎりの歯の設計は、ほこりの生産において重要な役割を果たします。 bi-金属穴のこぎりは、通常、材料をきれいに切断するように設計された鋭く、よく定義された歯を持っています。正のレーキ角を持つ歯は、材料をより効率的に除去するのに役立ち、生成されたダストの量を減らします。よく設計された歯は、より多くのほこりを引き起こす可能性のある、それを引き裂くか粉砕するのではなく、滑らかな動きで素材を切り裂きます。たとえば、さまざまなピッチ歯を備えた穴は、均等に間隔を空けた鋸と比較して、より滑らかな切断作用を提供し、ほこりの生成を減らすことができます。
他の穴のこぎりと比較したダスト生産
TCTホールソー
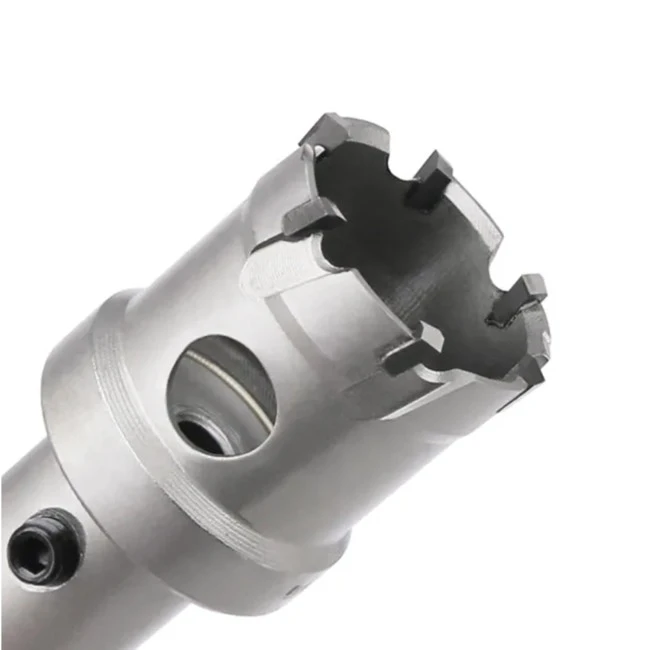
TCTホールソーもう1つの人気のあるタイプのホールソーです。 TCTは、タングステンの炭化物の略です。つまり、のこぎりには、非常に硬い材料であるタングステン炭化物が貼られています。 TCTホールソーは、タイル、石、厚い金属などの硬い材料を切り抜ける能力で知られています。一般に、TCTの穴のこぎりは、同様の材料を切断する際に、bi-金属穴の鋸よりも多くの粉塵を生成する可能性があります。これは、硬いタングステンカーバイドの歯が材料をより簡単に微粒子に分割できるためです。しかし、ホットセールTCTホールソーほこりの生産をある程度減らすのに役立つ高度な歯のデザインがあるかもしれません。
ほこりの生産を最小化します
ダストコレクションシステムの使用
Bi -Metal Hole Sawsを使用するときにダスト生産を最小限に抑える最も効果的な方法の1つは、ダストコレクションシステムを使用することです。多くの最新の電動工具には、真空クリーナーまたはダスト抽出器に接続できるダストポート内に構築されています。ソースでほこりをキャプチャすることにより、空気中に放出される塵の量を大幅に減らすことができます。たとえば、Bi -Metal Hole Sawを使用したドリルプレスを使用している場合は、Drill Pressにダストコレクションホースを取り付けて、ショップの真空に接続できます。

潤滑
鋸歯の潤滑は、ほこりの生成を減らすのにも役立ちます。金属を切り抜けるとき、切断液または潤滑剤を使用すると、摩擦と熱が減少し、材料が細かい粉塵粒子に分解するのを防ぐことができます。潤滑は、歯の摩耗を減らすことにより、穴の寿命を延ばすこともできます。たとえば、真鍮を切断するとき、切断プロセスを開始する前に少量の切断油をのこみの歯に塗布すると、切断をより滑らかにし、ほこりの生成を減らすことができます。
結論
結論として、BI-金属穴のこぎりが切断中に大量のほこりを生成するかどうかは、材料が切断されている、切断速度、歯の設計など、いくつかの要因に依存します。特に硬い素材を切断する場合、適切な手術と適切な技術の使用が粉塵の生産を大幅に減らす場合、それらはいくらかの粉塵を生成する可能性があります。他のタイプの穴のこぎりと比較して、Bi-メタルホールソーは一般に、ほこりの生産と切断性能のバランスをとることができます。
あなたが高品質のバイ - メタルホールソーの市場にいるか、切断プロセス中に粉塵管理について質問がある場合、私たちはここに助けてくれます。当社の専門家チームは、特定のニーズに合った正しいホールソーを選択できるように、詳細な情報とガイダンスを提供できます。調達要件についての議論を開始するために、今日お問い合わせください。プロジェクトに最適なソリューションを見つけるお手伝いをいたします。
参照
- ピーター・K・ライトとケン・A・トレントによる「切削工具のハンドブック」
- Society of Manufacturing Engineersによる「基礎の機械加工」